全自动EVA射出成型机伺服驱动器更换与注塑机全自动开箱机调试指南
在现代制造业中,自动化设备的稳定运行是保障生产效率与产品质量的关键。本文将围绕两个核心主题展开:一是全自动EVA射出成型机更换伺服驱动器的安装调试要点,二是注塑机配套全自动开箱机的调试与应用。旨在为设备维护人员、工程师及生产管理者提供一套实用的技术参考。
一、全自动EVA射出成型机伺服驱动器更换背景
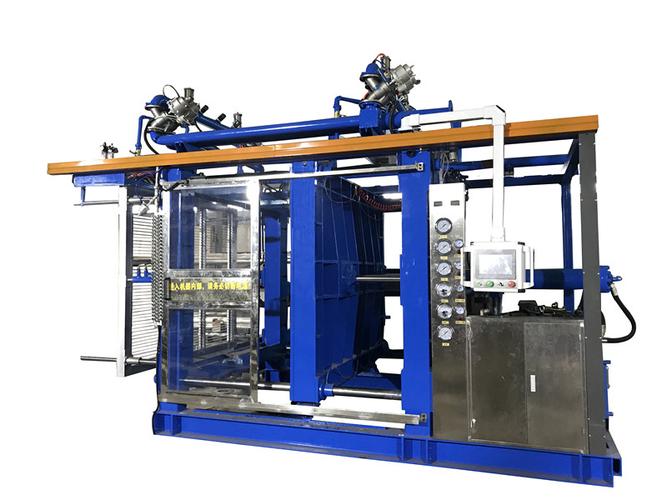
EVA射出成型机广泛应用于鞋材、玩具、包装等领域,其注塑过程依赖高精度的运动控制。伺服驱动器作为驱动电机实现精准位置、速度和力矩控制的核心部件,一旦出现故障,将直接导致射出量不稳定、产品不良甚至停机。因此,当伺服驱动器发生不可修复故障或性能下降时,及时更换并调试至关重要。
二、更换前的准备工作
- 安全确认:切断设备总电源,执行锁定/挂牌程序;释放储能电容残余电荷,等待驱动器指示灯完全熄灭。
- 部件核对:确认新伺服驱动器的型号、功率、电压等级与原驱动器一致,并检查固件版本与电机编码器匹配。
- 工具准备:万用表、示波器、螺丝刀套装、参数备份记录(如原驱动器参数表或备份文件)。
- 记录原始接线:对新旧驱动器的电源线、电机线、编码器线、控制信号线进行拍照和标记,防止接错。
三、伺服驱动器安装步骤
- 拆卸旧驱动器:断开所有接线,拆除固定螺丝,取出旧驱动器。注意轻拿轻放,避免损坏周围线缆。
- 安装新驱动器:将新驱动器固定于原位置,确保散热空间充足。按标记恢复接线:动力线(U/V/W)、编码器线、控制电源、I/O信号。
- 接线检查:使用万用表确认无短路、对地绝缘正常;编码器线屏蔽层可靠接地。
四、调试与参数设置
- 初始上电:仅接通控制电源,观察驱动器显示是否正常,无报警。
- 电机参数自学习:大多数伺服驱动器支持编码器相位角和电机参数自动整定,按手册执行自学习。
- 恢复参数:将备份的原驱动器参数写入新驱动器,包括位置增益、速度环增益、加减速时间等。若无备份,则参照设备手册和工艺要求逐项设定。
- 空载试运行:脱开负载,通过手动或点动模式测试电机转向、限位、急停功能,确保动作平滑、无明显振动或噪音。
- 负载测试:连接注塑机螺杆或射出机构,进行低压低速试射。观察射出量重复精度,调整位置环和速度环增益直至满足工艺要求。
- 工艺验证:进行全自动连续生产,检查制品重量、尺寸稳定性,并与更换前标准对比。
5 注意事项:更换驱动器后,需重新校准射出起点和终点位置;同时更新PLC或上位机中的通讯参数,确保数据交互正常。
五、注塑机全自动开箱机介绍
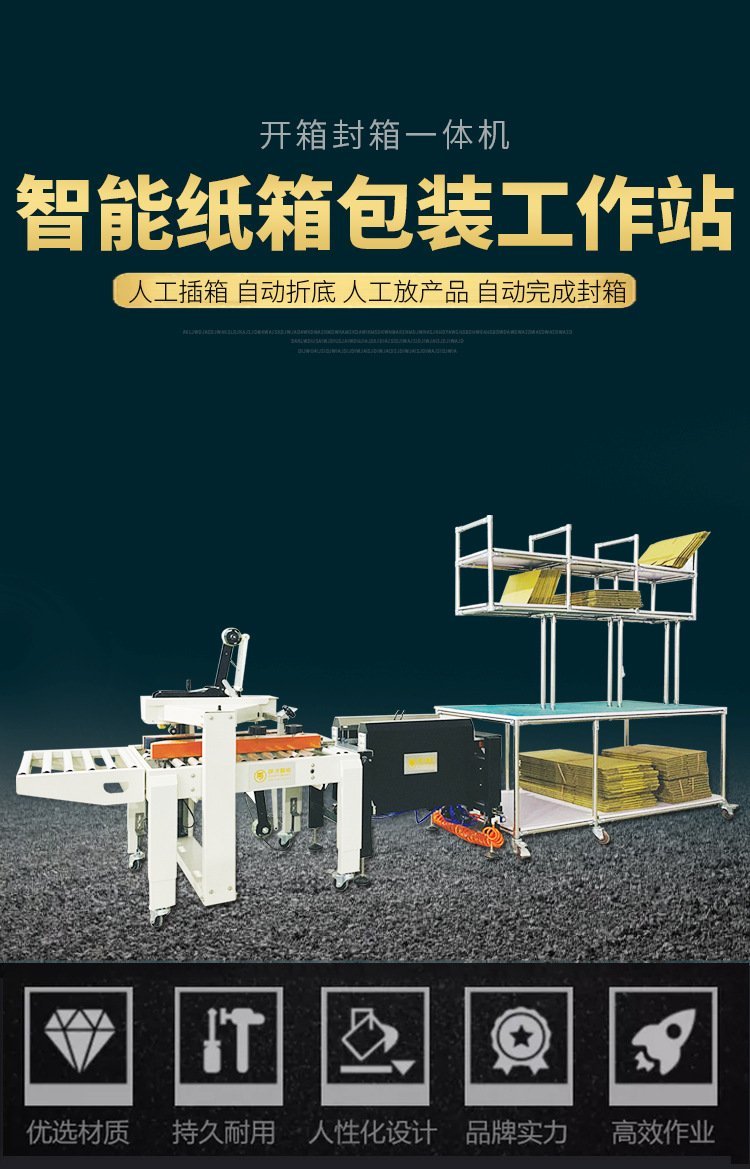
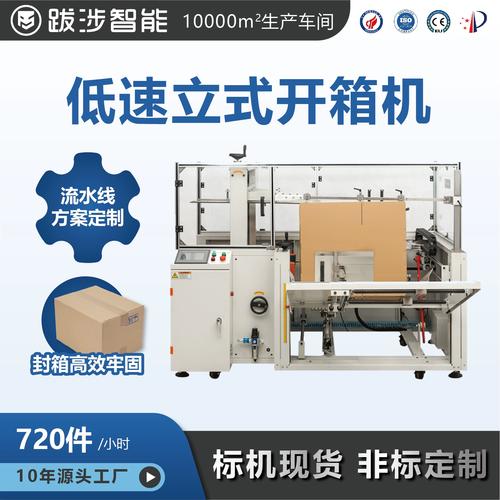
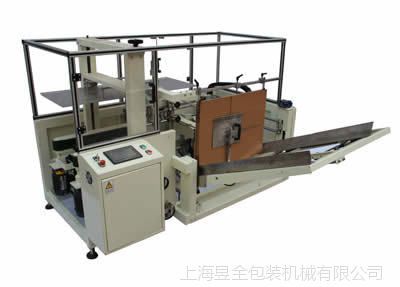
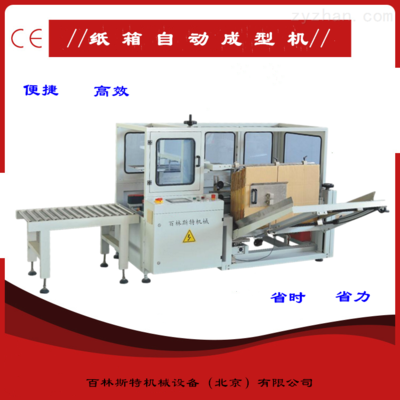
在注塑生产中,产品需经过开箱、取件、包装等环节。全自动开箱机是一种与注塑机配套的自动化设备,用于将成堆的包装箱自动打开、成型并输送到下一工序,可减少人工、提高包装效率。其典型结构包括:储箱机构、吸盘取箱机构、开箱成型机构、折底/封底机构以及输送带。
六、开箱机与注塑机的联调
- 信号对接:注塑机需向开箱机发出“允许开箱”的信号(通常为无源触点或通讯指令),确保开箱动作与注塑节拍同步。
- 节拍匹配:调整开箱机的开箱速度、输送速度,使其与注塑周期匹配,避免堆积或空等。
- 安全互锁:设置急停、安全门等信号,当开箱机故障时,立即可向注塑机发出停止信号,防止产品散落。
- 常见问题与处理:开箱不顺畅时检查吸盘真空度、纸箱干燥程度;纸箱卡住时检查通道宽度和导向板位置;通讯异常时检查接线和PLC程序。
七、维护建议
- 定期清洁伺服驱动器散热风扇和滤网,防止过热。
- 每季度检查开箱机吸盘、皮带、气缸的磨损情况。
- 对伺服系统参数进行备份,并存档于设备档案中。
- 培训操作人员掌握基本报警识别和复位方法。
八、
全自动EVA射出成型机的伺服驱动器更换与调试是一项技术性强、需严谨操作的工作。正确更换并进行精细调试,可显著提升设备运行稳定性。全自动开箱机借助与注塑机的自动化联调,进一步完善了注塑后端包装流程。随着工业物联网的普及,伺服驱动器和开箱机将实现更智能的诊断与远程维护,推动制造业向无人化、高效率和高质量方向发展。
如若转载,请注明出处:http://www.mmxiexunlian.com/product/44.html
更新时间:2026-09-18 07:54:51